容器百科
相关栏目: 行业资讯 |蒸汽加热反应釜的换热效率
- 字号 + -
去年冬天,浙江台州一家精细化工企业的车间主任老陈给我打电话,说他们那台2000L的蒸汽加热反应釜最近“脾气”变得很怪——升温慢、温差大,做出来的批次色度总差那么一点。赶到现场一看,疏水阀堵了,夹套里积了小半锅冷凝水。换了个疏水阀,问题迎刃而解。这事说起来简单,可背后牵扯的,是很多人对蒸汽加热反应釜这套系统理解得不够透。
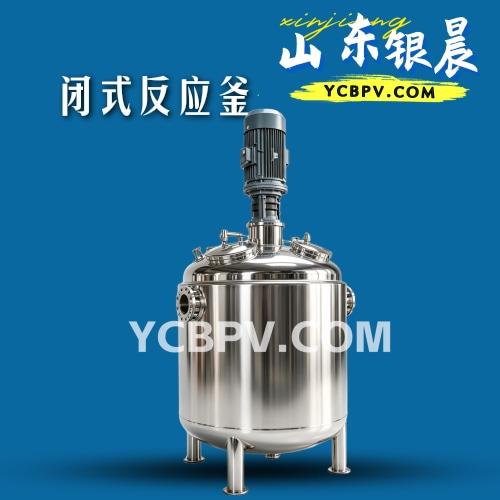
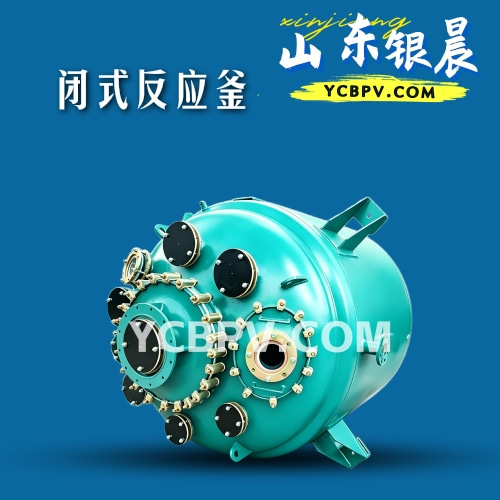
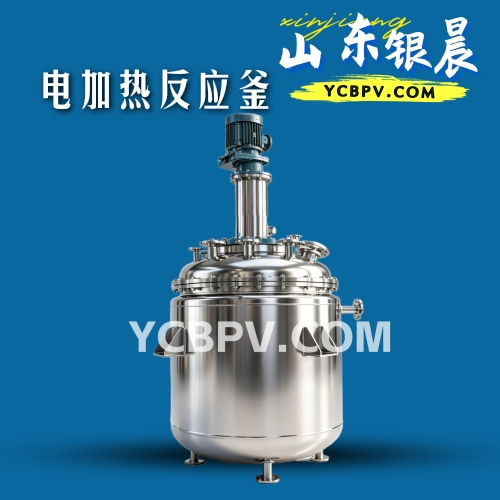
蒸汽加热反应釜在化工、制药、食品、涂料这些行业里太常见了。它靠蒸汽在夹套或盘管里冷凝放热,把热量传给釜内物料。原理不复杂,但真正用好它,得把蒸汽品质、换热结构、控制方式、物料特性这几件事串起来看。很多用户选型时只盯着釜体材质和容积,忽略了热源侧的匹配,结果设备到厂后不是升温慢就是局部过热,改起来还特别麻烦。
蒸汽加热反应釜的换热效率,到底卡在哪儿?
先说一个容易被忽视的点:蒸汽加热反应釜的换热能力,并不完全取决于夹套面积大小。饱和蒸汽在夹套内壁冷凝时,会形成一层冷凝液膜,这层膜的热阻其实相当大。如果冷凝水排不出去,膜越积越厚,传热系数断崖式下跌。老陈那台釜的问题就出在这儿——疏水阀选型偏小,背压又高,冷凝水根本排不干净。
疏水与排空气,比想象中重要
蒸汽系统里除了冷凝水,还有不凝性气体,主要是空气。空气的导热系数只有蒸汽的几十分之一,哪怕只占夹套空间的百分之几,也能让换热效率掉一大截。所以开机时一定要把夹套里的空气排净,疏水阀前最好加个排空气阀。有些厂图省事,直接拿截止阀手动排水,操作工一忙就忘了开,釜温上不去还以为是蒸汽压力不够。
另外,蒸汽压力也不是越高越好。对于某些热敏性物料,比如医药中间体、维生素类产品,夹套温度过高会导致局部结焦或分解。这时候用低压饱和蒸汽,配合釜内搅拌强化对流,反而比高压蒸汽更稳妥。我见过一家做水性树脂的厂,把0.8MPa的蒸汽降到0.3MPa使用,产品批次稳定性明显提升,能耗也没增加多少。
釜内搅拌与换热面的配合
蒸汽加热反应釜的换热面通常在夹套和盘管上,但热量最终要传到物料主体,靠的是搅拌。搅拌桨型选得不对,釜壁附近容易形成滞流层,传热系数上不去,还可能出现局部过热。锚式、框式搅拌适合高粘度物料,推进式、涡轮式适合低粘度体系。有些反应过程粘度变化大,单一桨型很难兼顾,这时候可以考虑组合桨或者变转速控制。
说到地域性,江浙一带的精细化工企业普遍用蒸汽加热反应釜做中试和量产,当地蒸汽管网压力波动较小,一般0.4~0.6MPa就能满足大部分工况。而北方一些园区蒸汽压力偏高且不稳定,选型时夹套设计压力要留足余量,安全阀和减压阀的配置也得跟上。广东那边气候潮湿,保温层容易吸湿失效,夹套外壁的保温做法要特别注意防潮。
怎么判断一台蒸汽加热反应釜是否适合你的工艺?
这个问题没有标准答案,但有几个实操层面的判断依据。第一,看升温曲线。从室温升到工艺温度,如果时间明显长于设计值,或者升温过程中出现平台期,说明换热能力不足或蒸汽系统有问题。第二,看温差。釜内物料温度和夹套蒸汽温度之间的差值,如果远大于设计传热温差,换热面可能结垢或冷凝水排放不畅。第三,看批次一致性。同一配方、同一操作条件下,多批次产品的质量指标如果波动大,往往和加热系统的稳定性有关。
选型阶段,建议把物料的最大粘度、比热容、反应吸放热情况、允许的最大温差这些参数整理清楚,交给有经验的设备工程师做换热计算。不要只报一个容积和材质就完事。有些供应商为了拿单,会故意把换热面积报大,结果蒸汽耗量超标,运行成本反而高。蒸汽加热反应釜的夹套形式也分全夹套、半管夹套、蜂窝夹套,半管夹套承压能力强但换热面积小,蜂窝夹套换热效率高但制造复杂,各有取舍。
回到老陈那台釜。换了疏水阀、加了排空气阀、把蒸汽压力从0.6MPa调到0.45MPa之后,升温时间缩短了将近三分之一,批次色度也稳定了。他后来跟我说,以前总觉得反应釜就是个带夹套的锅,现在才明白,蒸汽那头的学问一点不比釜里少。蒸汽加热反应釜用得好不好,往往不在釜本身,而在你对整个热源系统的理解和日常维护的细致程度。定期检查疏水阀、清洗夹套水垢、校验温度传感器,这些不起眼的小事,才是保证它长期稳定运行的关键。