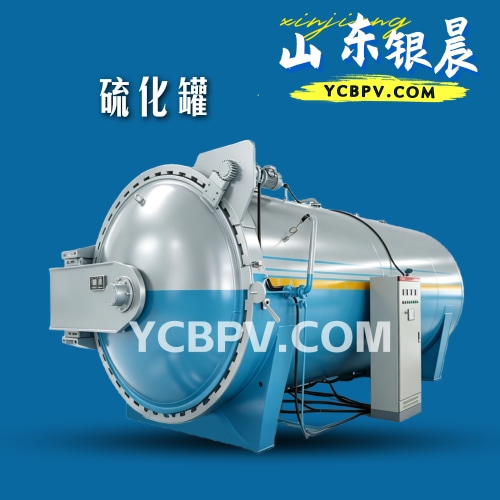
产品概述
硫化罐_橡胶硫化罐_蒸汽硫化罐厂家_山东银晨核心卖点硫化三要素精准可控:温度、压力、时间是橡胶硫化的三个决定变量——罐体配置多点测温与压力/温度程序控制,按制品工艺执行硫化曲线,整罐制品硫化程度一致,不出现过硫欠硫多介质工艺可选:直接蒸汽硫化(升温快、效率高)与热空气硫化(制品表面光洁、不受水汽污染)两种工艺路线可选,间接加热方案兼顾无汽源车间,按制品与车间条件匹配快开门高效装卸:罐门快开式设计并
-
容积
3-30 m³
-
工作压力
0.8~1.6 MPa
-
适用介质
轮胎、胶管、胶带、密封圈、橡胶板、鞋底、电缆护套、减震件等
-
应用行业
橡胶制品、制鞋/劳保用品、汽配/机械、电线电缆、轮胎翻新
产品简介
硫化罐_橡胶硫化罐_蒸汽硫化罐厂家_山东银晨
核心卖点
- 硫化三要素精准可控:温度、压力、时间是橡胶硫化的三个决定变量——罐体配置多点测温与压力/温度程序控制,按制品工艺执行硫化曲线,整罐制品硫化程度一致,不出现过硫欠硫
- 多介质工艺可选:直接蒸汽硫化(升温快、效率高)与热空气硫化(制品表面光洁、不受水汽污染)两种工艺路线可选,间接加热方案兼顾无汽源车间,按制品与车间条件匹配
- 快开门高效装卸:罐门快开式设计并带安全联锁(罐内有压打不开、联锁未到位升不起压),配合罐内轨道小车,整垛制品一次进出罐,单罐周转快
- 承压资质齐全:罐体按 GB/T 150 及设计文件制造检验,随设备提供压力容器制造许可证与产品质量证明文件,快开门联锁纳入强制检验,监检手续齐全
技术参数表
| 参数名 | 参数值 |
|---|---|
| 公称容积 | 10 m³(常用 2–30 m³ 可选) |
| 结构形式 | 卧式快开门硫化罐(直接蒸汽 / 热空气工艺可选) |
| 内径 | DN1700(按容积与装罐量配置) |
| 罐体材质 | Q345R 碳钢(按介质与温度可选内防腐处理) |
| 快开门 | 封头快开式罐门,带安全联锁装置(罐内有压不能开门) |
| 工作压力 | 0.6 MPa(常用 0.4–0.8 MPa 可选,按工艺) |
| 设计压力 | 0.8 MPa |
| 工作温度 | 150–180 ℃(按制品硫化工艺) |
| 硫化介质 | 直接饱和蒸汽 / 压缩空气 / 热空气(间接加热)可选) |
| 加热方式 | 直接通蒸汽 / 罐内散热排管 / 夹套或外盘管间接加热(按工艺选配) |
| 温控系统 | 多点测温 + PID 自动控温(按设计文件) |
| 控制系统 | 温度—压力—时间硫化曲线手动 / PLC 程序控制可选 |
| 轨道系统 | 罐内轨道 + 硫化小车,制品整垛进出罐 |
| 接口 | 蒸汽进口、压缩空气口、排冷凝水口、排空口、安全阀口、测温测压口 |
| 支座形式 | 鞍式支座(基础预埋安装) |
| 制造与检验标准 | 按 GB/T 150 及设计文件制造与检验 |
| 检测项目 | 焊缝无损探伤、耐压试验、气密性试验、快开门安全联锁功能试验、温控系统标定 |
一、概述
硫化罐是橡胶制品硫化的核心承压热工设备:橡胶生制品装罐后,在设定的温度、压力与时间条件下完成交联(硫化)反应,从塑性状态转变为高弹性成品——胶辊、胶管、胶带、电缆包胶、胶鞋、橡胶衬里等制品的最后一道定形工序都在硫化罐里完成。
它本质上是一台带快开门的卧式压力容器 + 温控/加压/介质三大系统:罐体按 GB/T 150 设计制造,硫化介质按制品工艺选择——直接饱和蒸汽升温快、热效率高,热空气硫化制品表面不受水汽污染、外观光洁,压缩空气加压用于防止制品起泡鼓包。本司按制品规格与产量定制单罐或多罐联产线,配套蒸汽、压缩空气、真空系统成套供货,资质手续齐全。
二、结构与组成
- 罐体:Q345R 碳钢板卷焊卧式圆筒,焊缝按 GB/T 150 探伤,整体耐压试验;蒸汽工况按介质腐蚀性评估内防腐需求;
- 快开罐门(核心部件):封头端设快开式罐门,配安全联锁装置——联锁未解锁打不开门、罐门未锁紧升不起压,杜绝带压开门事故(联锁形式按设计);
- 罐内轨道系统:罐底铺设轨道,制品(胶辊、胶管垛、电缆盘等)置于硫化小车整垛进出罐,装卸高效;
- 蒸汽/空气系统:直接硫化工况下饱和蒸汽经喷管均匀进罐,排冷凝水口及时排出罐内冷凝水避免局部低温;热空气硫化工况配罐内散热排管与罐内风扇循环;
- 温控系统:罐体多点测温,PID 自动控温,确保整罐轴向、径向温差在工艺允许范围内——温场不均是同一罐制品性能不一的头号原因(均匀性指标按设计文件);
- 加压系统:压缩空气稳压/加压,硫化过程中保压防泡,压力随硫化曲线程序控制;
- 保温系统:罐体外岩棉/硅酸铝保温 + 外包护壳,减少散热损失、稳定罐内温场、改善车间环境;
- 仪表与安全:压力表、温度计、安全阀按设计配置,快开门联锁纳入定期校验,可选超温超压报警与记录追溯。
三、蒸汽硫化 vs 热空气硫化怎么选
- 直接蒸汽硫化:饱和蒸汽直接接触制品,传热系数高、升温快、罐内温度均匀,硫化周期短、产能高——是胶管、胶带、电缆等"表面允许接触水汽"制品的主流工艺;代价是制品表面可能带水渍、光洁度要求高的制品需后处理;
- 热空气硫化:罐内散热排管加热空气、风扇强制循环,制品不接触水汽,表面光洁无水痕——适合胶鞋、胶辊包胶等外观件;代价是空气传热效率低于蒸汽,硫化周期偏长、能耗偏高;
- 压缩空气的角色:无论哪种介质,含气泡倾向的制品(厚制品、多层贴合件)都要用压缩空气保压——罐内压力抵消胶料内部气泡膨胀力,防止起泡鼓包报废;
- 温度—压力—时间的账:硫化曲线(升温—保温—降温各阶段的温度与压力)由胶料配方决定,罐体只需忠实执行曲线;程控罐把曲线存为程序,换产切换配方一键调用,杜绝人工调节的随意性(PLC 可选)。
四、制造工艺与检验
- 罐体制造:Q345R 材料复验 → 下料卷制组焊 → 纵环缝按 GB/T 150 探伤 → 焊后整体耐压试验;
- 快开门总成:罐门密封圈与法兰面配研,启闭机构装配后做开合联锁功能试验——压力升起时联锁不得解锁,这是快开门设备的强制检验项;
- 温控系统标定:多点测温元件逐点标定,空罐温场试验验证加热均匀性(按设计文件执行);
- 成套调试:蒸汽系统、压缩空气系统、控温系统出厂前联动试机,现场指导安装调试,硫化曲线按客户胶料配方调试交接;
- 出厂文件:产品质量证明书、焊缝探伤报告、耐压与气密试验记录、联锁试验记录、压力容器制造许可证复印件。
五、使用边界与维护要点
- 工艺边界:罐压、罐温按胶料硫化工艺设定,不得超温超压运行;不同胶料(天然胶、丁腈、三元乙丙等)硫化温度差异大,程序按配方调用;
- 快开门纪律(最重要):开门前必须确认罐内压力归零、联锁解锁;联锁装置定期校验,严禁短接或拆除联锁——快开门事故几乎全部源于联锁失效;
- 冷凝水管理:直接蒸汽工况下排冷凝水口保持畅通,罐内积冷凝水会造成制品局部低温欠硫、表面水渍斑;
- 密封与保温维护:罐门密封圈老化及时更换,保温层破损补齐——保温失效直接拉高能耗与温场偏差;
- 特种设备管理:属压力容器的按当地监检要求办理使用登记,安全阀、压力表、快开门联锁按期校验。
六、可选配置
- 容积与规格:2–30 m³ 系列可选,内径与罐长按制品装罐尺寸定制;
- 工艺方案:直接蒸汽硫化 / 热空气硫化(散热排管+风扇)/ 间接加热(夹套或外盘管,兼顾无汽源车间);
- 产能扩展:单罐起配,双罐/多罐联产(共用蒸汽与空压系统,轮换进出罐提产能);
- 自动化:硫化曲线 PLC 程控(温度—压力—时间分段设定)、超温超压报警、数据记录追溯(可选);
- 配套:硫化小车、轨道、进出罐牵引、真空预抽(可选)、蒸汽发生器/锅炉热源成套(与本厂热源线天然衔接,引用锅炉专站需单独成稿)。
七、应用场景
行业 | 典型用途 | 为何选硫化罐 |
胶辊/胶轮制造 | 印刷辊、冶金辊、输送辊包胶硫化 | 整辊装罐,温场均匀包胶层硫化一致 |
胶管胶带 | 低压胶管、输送带水包布硫化 | 直接蒸汽硫化效率高,批量周转快 |
电缆电线 | 橡皮绝缘/护套连续硫化 | 罐内温度压力稳定,绝缘层交联充分 |
橡胶杂件 | 胶鞋、胶垫、密封件二次硫化 | 热空气工艺表面光洁,外观件优选 |
橡胶衬里施工 | 罐体/管道衬胶硫化定型 | 大容积罐一次装罐整批硫化 |
科研/中试 | 小试罐验证胶方硫化曲线 | 小容积快开门罐,参数可调可控 |
八、选型指南
- 先算制品定罐容:按单批装罐制品尺寸(胶辊长度/胶管垛/电缆盘直径)定罐体内径与长度,按日产量定罐数与班次——中大批量建议双罐轮换;
- 再定工艺介质:制品表观要求与车间汽源条件决定选直接蒸汽还是热空气工艺,无汽源车间选间接加热方案;
- 定控温与自动化:批量稳定生产建议 PID 控温 + PLC 程序曲线,人工成本低但一致性差,按产量与人员水平选;
- 定配置清单:蒸汽系统、压缩空气、硫化小车轨道、保温逐项确认,避免到厂补配误工期;
- 定资质手续:确认压力等级与监检要求,随设备办齐制造许可证与质量证明文件。
把制品规格与单批装罐量 / 胶料硫化工艺要求 / 配置清单需求 / 场地与汽源条件发给我们,即可免费出具选型方案与报价。支持按图纸定制或到现场测绘。
九、FAQ
- 问:硫化罐和普通蒸汽釜有什么区别? 硫化罐的核心在于温控与硫化曲线执行能力——多点测温、PID 控温、分段程序控制温度与压力,保证整罐制品硫化程度一致;只通蒸汽不定温的简易釜,罐内前后温差大,同一罐里一半过硫一半欠硫,报废率控不住。
- 问:直接蒸汽硫化和热空气硫化怎么选? 制品表面允许接触水汽、追求效率选直接蒸汽(胶管、胶带、电缆);外观件、表光要求高选热空气(胶鞋、胶辊包胶)。把您的制品告诉我,我们按工艺出具方案。
- 问:一罐硫化周期多长? 直接蒸汽硫化一般为几十分钟到数小时(含升温、保温、降温,按胶料硫化曲线),装卸另计;双罐轮换可显著提升日产能。
- 问:工作压力和温度要选多高? 常见橡胶硫化温度 140–180 ℃、对应蒸汽压力约 0.3–0.8 MPa,按胶料配方确定;选型时以胶料硫化工艺上限加裕量定设计压力,不要盲目堆高。
- 问:制品为什么会起泡? 多为罐内压力不足或升温过快——胶料内部挥发分与气泡在硫化初期膨胀,罐压没跟上就鼓包;压缩空气随曲线保压配合升温程序可解决,厚制品还要注意装罐方式。
- 问:快开门安全吗? 罐门配安全联锁:罐内有压时联锁锁死打不开门,罐门未锁到位升不起压;联锁装置属强制检验项,定期校验、严禁拆除。操作规程培训我们现场交付。
- 问:没有蒸汽锅炉能用吗? 可以。可选夹套/外盘管间接加热方案(电加热或导热油加热罐内散热排管),实现热空气硫化,适合无汽源车间;若有稳定用汽需求,本厂蒸汽发生器/锅炉可成套配套。
- 问:要办什么手续? 属压力容器范畴的,随设备提供压力容器制造许可证与产品质量证明文件,按当地监检要求办理使用登记,快开门联锁与安全附件按期校验。
十、资质与检测 压力容器制造许可证 / 产品质量证明书 / 焊缝无损探伤报告 / 耐压与气密性试验记录 / 快开门安全联锁功能试验记录 / GB/T 150 出厂质量文件
十一、联系电话
- 电话 / 微信:400 816 8165 / 13903942161
- 表单:请填写【制品规格与单批装罐量 / 胶料硫化工艺要求 / 配置清单需求 / 场地与汽源条件】→ 免费出具选型方案与报价
十二、相关产品
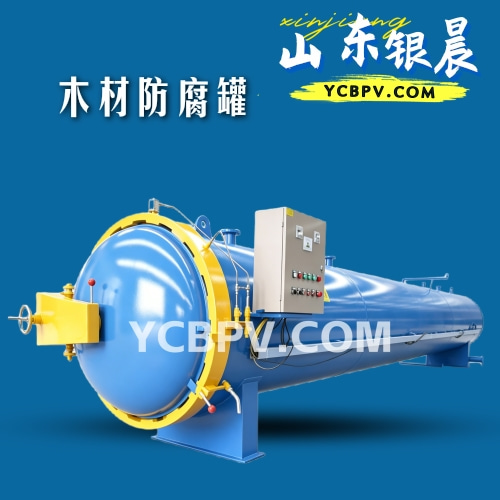
- 木材防腐罐(同品类快开门加压罐,真空—加压浸渍工艺)
- 碳钢储罐(配胶浆、助剂储存配套)
- 容积式换热器 / 蒸汽发生器(热源与配套)
- 不锈钢非标化工设备(成套定制)
产品特点


快开门系统:
罐门采用齿啮式快开结构。齿啮式主要用于蒸压釜、大中型硫化罐,平移式多见于小型设备。


密封系统:
罐门密封采用充气式硅胶密封圈或内压自紧式橡胶垫密封,密封效果优于传统密封方式。


安全联锁系统:
配备完善的压力自动安全连锁和手动安全连锁装置。当罐内压力达到0.01MPa时,悬浮连锁自动上浮锁死罐门,确保罐内有压力时无法开启罐门。


加热系统:
按加热方式分为直接加热与间接加热两类。直接加热型向罐体直接通入蒸汽加热硫化;间接加热型通过罐内装设蒸汽散热排管传导热量。加热介质包括水蒸汽、压缩空气、导热油及电加热等。


控制系统:
采用电气自动控制、PLC电脑全自动控制、手动控制三种控制方式。


规格齐全,按需定制:
设备直径从600mm到6000mm,长度从1000mm到60000mm,均可为客户单独设计定做。