产品概述
闭式搪玻璃反应釜_F型搪瓷釜整体焊接承压_搪玻璃反应罐厂家_山东银晨
-
容量
5000-20000L
-
工作压力
0.1-0.4MPa
-
适用介质
无机酸、有机酸、稀碱液
-
应用行业
医药/原料药、农药 & 精细化工、染料&颜料&中间体、食品&香料、湿法冶金
产品简介
闭式搪玻璃反应釜_F型搪瓷釜整体焊接承压_搪玻璃反应罐厂家_山东银晨
核心特点
· 整体焊接密闭(F 型闭式):上椭圆封头与筒体焊接一体、无顶部大法兰,泄漏点最少,有毒/易挥发/易燃介质密闭反应不逃逸
· 承压等级高于开式:整体焊接结构可承受更高罐内压力(示例 0.6 MPa),并支持氮封保压与真空工况专项设计
· 耐蚀 × 密闭叠加:搪玻璃瓷层耐盐酸/氯离子强腐蚀,密闭结构又封住腐蚀性挥发气,车间环境与人员安全双受益
· 搅拌上装、轴封唯一动密封:搅拌器自顶部伸入,机械密封/填料密封是唯一动密封点,静密封全部焊接成型,维护目标单一
技术参数表
| 参数名 | 参数值 |
|---|---|
| 公称容积 | 5000 L(F 型常用 1000L–30000L) |
| 结构形式 | 立式闭式(F 型):上椭圆封头与筒体整体焊接,不可开启 |
| 基体材质 | Q235B / Q345R 碳钢板 |
| 罐内衬里 | 搪玻璃瓷釉层,多遍高温搪烧 |
| 瓷层厚度 | 0.8–2.0 mm |
| 罐内设计压力 | 0.6 MPa(闭式整体焊接,高于同规格开式) |
| 罐内设计温度 | -20 ℃ 至 200 ℃ |
| 真空工况 | 需专项核算设计(负压对瓷层与罐体稳定性敏感,⚠核是否覆盖) |
| 夹套设计压力 | 0.6 MPa(蒸汽 / 导热油夹套) |
| 换热方式 | 夹套或外盘管,介质蒸汽、导热油、冷却水(加热冷却切换需阀组) |
| 上封头形式 | 椭圆封头(EHA)整体冲压,与筒体对接焊 |
| 检修口 | 顶部人孔 + 筒体手孔 / 视镜(所有开孔须在搪烧前完成) |
| 适用介质 | 盐酸、稀硫酸、有机酸、盐类溶液、有机溶剂等(禁用氢氟酸及含氟介质) |
| 耐温差急变 | 夹套与罐内介质温差骤变建议控制在 120 ℃ 以内 |
| 搅拌形式 | 搪玻璃桨式、框式、锚式、叶轮式可选 |
| 转速 | 变频调速 0–130 rpm |
| 搅拌轴密封 | 机械密封 / 填料密封(上装式,唯一动密封点) |
| 接口 | 进料口、测温口、视镜、压力表口、放空口、人孔、备用口 |
| 制造与检验标准 | GB 25025《搪玻璃设备技术条件》、GB/T 150 |
| 检测项目 | 电火花检测、水压试验、瓷层厚度检测、焊缝无损探伤(搪前) |
一、概述
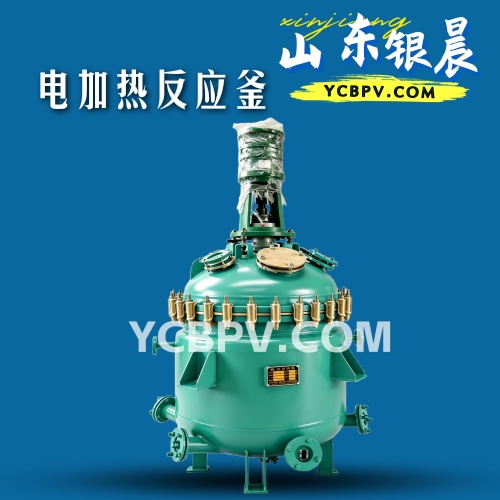
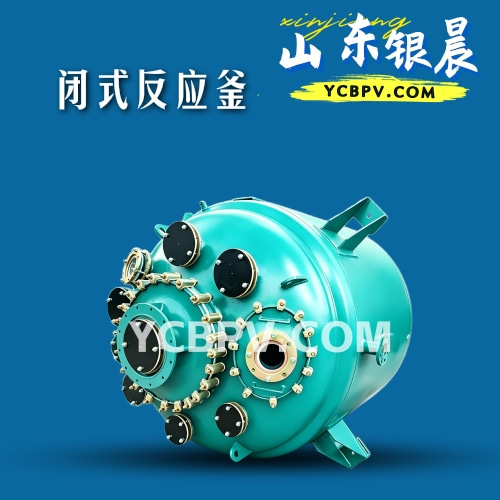
闭式搪玻璃反应釜,行业内称"F 型搪玻璃反应罐""搪玻璃闭式反应罐",是上封头与筒体整体焊接、罐体不可开启的搪玻璃釜类设备。它的本体为碳钢(常用 Q235B/Q345R),内壁经高温搪烧形成搪玻璃瓷层,与介质接触的筒体、上封头、搅拌器及附件表面全部由瓷层保护,耐盐酸、稀硫酸、氯离子介质与多数有机溶剂。
与开式(K 型)釜"罐盖大法兰可拆"不同,闭式釜的上封头采用椭圆封头(EHA),与筒体一道焊接成型,没有顶部大法兰,也没有可拆的盖——换来的是两个能力:更高的承压等级与更强的密闭性。挥发、有毒、易燃介质在密闭罐内反应不逃逸,可带压操作、可氮封保压,挥发气不会散到车间里。代价是检修入口变小(顶部人孔),换批清洗与搅拌器维护不如开式直接,因此它主攻"介质有毒易挥发或工艺需要带压密闭"的工况,是大容积、长周期连续批次生产的常用选择。本司生产的闭式搪玻璃反应釜覆盖 F 型常用容积区间,换热、搅拌与接口均可按工艺定制。
二、结构与组成
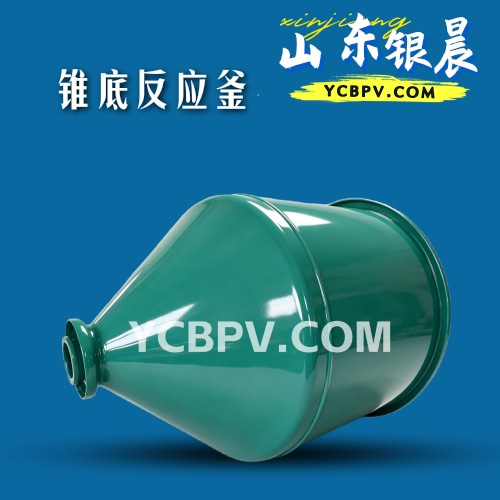
1.筒体与上/下封头:下封头(及常用下锥/椭圆底)+ 直筒段 + 上椭圆封头三段对接焊成整体罐体,全部承压焊缝在搪烧前完成焊接与无损探伤;内壁搪玻璃,外壁按工艺配夹套或外盘管。
2.人孔与手孔:上封头设顶部人孔(检修/投料/清洗入口),筒体按需设手孔、视镜与工艺接口——所有开孔与接管必须在搪烧入窑前完成,搪后禁动火、禁开孔。
3.搅拌装置:搅拌器自顶部搅拌口伸入,罐内部分(桨/框/锚/叶轮)表面同体搪玻璃;搅拌轴穿过上封头处设机械密封或填料密封——这是整台釜唯一的动密封点。
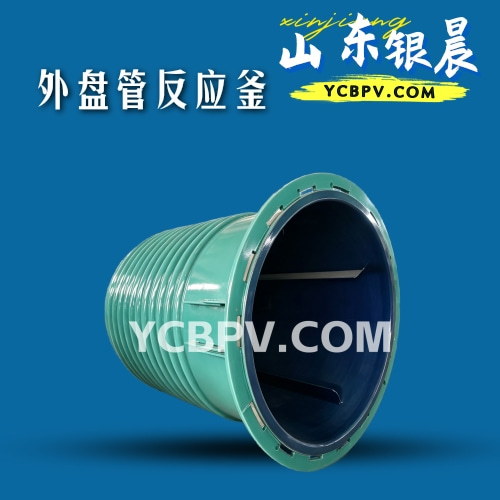
4.换热结构:夹套包覆筒体与下封头(或外盘管绕焊),通蒸汽、导热油加热或冷却水移热,加热源由车间提供,分区与介质按工艺核算。
5.接口与支座:上封头布置进料口、测温口、压力表口、放空口等;罐体配耳式支座或支腿,出料口位于最低点(可选搪玻璃放料阀/底阀)。
6.附件:搪玻璃测温套管、氮封口、回流冷凝口、取样口等按工艺配置,所有附件瓷面与罐体一体搪烧。
三、闭式结构与密闭承压
闭式搪玻璃釜区别于开式釜的核心,在于"把可拆的盖焊死,把泄漏面降到最少":
· 无大法兰 = 无最大泄漏隐患:开式釜的上口大法兰是整台设备密封最薄弱的环节;闭式釜上封头与筒体对接焊,罐体本身不存在"漏"的问题,静密封点只剩管口接头,整体泄漏风险大幅下降;
· 承压能力来自整体焊接:可拆法兰结构受垫片与紧固件限制,承压天然偏低;焊接罐体按 GB/T 150 计算壁厚,罐内设计压力可做到高于同规格开式釜(本稿示例 0.6 MPa),需要更高压力请单独提出由设计核算;
· 密闭带来三重新价值:①有毒介质不泄漏,车间安全与环保达标压力小;②易挥发溶剂不逃逸,物料损耗低、冷凝回收效率高;③可氮封、可保压,隔绝空气或维持惰性气氛,适合易氧化、忌水汽的物料体系;
· 真空工况要专项设计:搪玻璃瓷层对负压敏感,抽真空时罐体受外压,瓷层与金属基体受力状态改变,且搪玻璃件(如测温套管)存在失稳风险——确有真空工艺请单独提出,按真空工况专项核算壁厚、补强与瓷层选型,不建议把常压闭式釜直接当真空釜使用;
· 轴封是唯一动密封点:维护的重点收敛到搅拌轴密封一件——机械密封适合含溶剂/有毒介质(密封性强、泄漏少),填料密封适合常规介质(维护简单),选型与开式釜一致但作用更关键,因为整台釜的"漏"几乎只可能出在这里。
一句话总结选型:介质有毒、易挥发、工艺带压或需氮封保压 → 闭式 F 型;频繁开盖投料/清洗、压力不高 → 开式 K 型。 闭式让出的是检修便利,换来的是密闭与承压。
四、工艺与制造(闭式搪玻璃釜的关键点)
· 顺序约束:筒体-封头组对、全部接管焊接、无损探伤与消除应力处理,必须在搪烧入窑前完成——搪烧温度高(约 900 ℃),搪后严禁动火与机械敲击,人孔、接口一旦漏开或需改造,只能返厂处理,成本极高;
· 焊接变形控制:上封头椭圆冲压 + 与筒体对接焊,焊后需控制圆度与错边量,防止搪烧时瓷层厚度不均或局部应力集中崩瓷;
· 搪烧工序:罐体(含人孔盖、搅拌器、测温套管等)整体脱脂、喷砂、多次涂搪与多次入窑烧成,釜内附件瓷层与罐体同步覆盖;
· 检验:搪前焊缝执行无损探伤(RT/UT 按设计文件),搪玻璃面执行电火花检测与瓷层厚度抽检,整机执行水压试验,出具检验记录后出厂(标准按 GB 25025);
· 成品保护:搪后禁金属工具敲击瓷面;人孔法兰、管口用保护盖或软垫隔离运输,到场验收时重点检查人孔密封面瓷层。
五、耐腐蚀性能与使用边界
闭式搪玻璃反应釜的耐蚀性能由内衬瓷层决定,与常规搪玻璃设备一致:
· 可耐:盐酸、稀硫酸、硝酸、有机酸、盐类溶液、氯离子介质与大多数有机溶剂——不锈钢扛不住的氯离子点蚀、酸蚀工况是它的主场;
· 禁用:氢氟酸及含氟介质、热浓磷酸、高温强碱会腐蚀瓷层,含氟物料不能使用;
· 温度纪律:瓷层与碳钢热膨胀系数不同,严禁骤冷骤热,夹套与罐内介质温差骤变建议控制在 120 ℃ 以内;开车先低温预热、停车缓降温;
· 机械防护:瓷面抗冲击弱,禁金属工具敲击;人孔、管口法兰面尤需保护;罐内检修必须垫软垫、用软质工具。
六、可选配置
· 结构形式:F 型闭式(本稿,带压/密闭/氮封工况)/ K 型开式(常压、易清洗);
· 罐底形式:椭圆底 / 锥形底(结晶浆料放净)/ 平底(大容积常压储存类);
· 换热:夹套(蒸汽/导热油)或外盘管,筒体/封头分区,加热冷却切换阀组;
· 搅拌与密封:按粘度选桨式/框式/锚式/叶轮式,机械密封/填料密封,防爆电机与变频调速;
· 惰性气氛:氮封系统、压力表联锁、放空冷凝回收接口;
· 附件:搪玻璃温度计套管、视镜、取样口、放料阀、回流冷凝口、备用工艺口;
· 保温:岩棉/硅酸铝保温 + 不锈钢外护皮。
七、应用场景
行业 | 典型用途 | 为何选闭式搪玻璃釜 |
精细化工 | 氯化、酸化、烷基化等含强腐蚀性介质的带压反应 | 强酸腐蚀 + 需密闭防挥发,两者缺一不可 |
制药(原料药/中间体) | 有毒/易挥发溶剂的合成工序,GMP 批次管理 | 密闭反应防泄漏,搪玻璃耐盐酸体系,罐体易清洁验证 |
农药/染料 | 氯代、磺化等强腐蚀 + 有毒介质工序 | 防毒气逃逸、防酸蚀,F 型大容积适合规模化批次 |
树脂/胶粘剂 | 常压高温聚合、需氮封防氧化的体系 | 整体密闭 + 氮封保压,搪玻璃不粘树脂易清理 |
环保/水处理 | 废酸中和、含氯废水处理等腐蚀工况 | 耐氯离子点蚀,密闭减少酸雾外溢 |
八、选型指南
1.先判断要不要"闭式":介质有毒、易挥发、易燃,或工艺要求带压/真空/氮封保压,闭式是正确选择;反之工艺常压、需频繁开盖投料与清洗,选开式 K 型;
2.再核对介质能否用搪玻璃:物料组分(尤其是否含氟离子、热浓磷酸、强碱)先发来核——介质错了设备直接报废;
3.定容积与压力等级:F 型常用 1000L–30000L,按单批次产量留 10–15% 余量;明确罐内设计压力(是否带压、压力多少)、是否需要真空工况,由厂家核算壁厚与补强;
4.定换热与温控:明确反应温度与夹套介质(蒸汽压力、导热油或冷却水),按热负荷核算夹套/盘管面积与分区;
5.定搅拌、密封与安全:按粘度选搅拌形式;含溶剂或有毒介质配机械密封;易燃易爆体系配防爆电机与放空/消防接口,需要时加氮封系统。
把介质组分、容积、是否带压或抽真空、工艺温度压力、换热介质与是否含溶剂发给我们,即可免费出具结构方案与报价。支持按图纸定制或到厂测绘。
九、FAQ
· 问:闭式(F 型)和开式(K 型)搪玻璃釜怎么选? 一句话:介质有毒、易挥发、需要带压/真空/氮封保压,选闭式 F 型;需要频繁开盖投料、观察、彻底清洗,压力不高,选开式 K 型。闭式换来密闭与承压,让出的是检修与清洗的便利。
· 问:闭式釜能承受多大压力?为什么比开式高? 闭式釜罐体整体焊接,按 GB/T 150 计算壁厚,示例设计压力 0.6 MPa(⚠核),高于同规格开式釜(开式受可拆法兰密封限制,示例约 0.4 MPa);实际上限以贵司该型号铭牌与设计文件为准,更高压力请单独提出核算。
· 问:这台能不能抽真空? 搪玻璃瓷层与金属基体对负压工况敏感,抽真空时罐体受外压、瓷层受力状态改变。确有真空工艺请单独提出,需按真空工况专项核算壁厚、补强与瓷层选型,不建议把常压闭式釜直接当真空釜用。贵司如有真空系列产品,请按对应型号参数替换。
· 问:闭式釜检修口那么小,清洗和修搅拌器怎么办? 依靠顶部人孔进入/吊装。换批清洗以罐内喷淋 + 人孔敞口通风为主,配合手孔辅助;搅拌器损坏可自人孔吊出检修。若工艺换批极频繁、对清洗要求极高,说明闭式的密闭价值你用不上,应改选开式 K 型。
· 问:带压反应会不会把瓷层憋坏? 正常设计压力内不会——瓷层与碳钢基体在搪烧时已形成预压应力,设计在许用范围内可长期稳定。真正伤瓷的是骤冷骤热(温差骤变建议 ≤120 ℃)、机械敲击与超压运行,操作上控温、控压、防磕碰三条做到位即可。
· 问:挥发气体从哪漏?怎么防? 闭式釜静密封点全是焊接/管口接头,最可能的泄漏点是搅拌轴密封与管口法兰。防泄漏三件事:①易挥发/有毒介质选机械密封;②管口法兰用耐蚀垫片、均匀紧固;③需要时配放空冷凝回收与氮封,维持罐内微正压减少空气进入。
· 问:闭式搪玻璃釜和你们的不锈钢闭式反应釜怎么选? 结构同为整体焊接密闭,差别在内衬:搪玻璃内衬耐盐酸、氯离子等强腐蚀,但不耐冲击、怕骤冷骤热,真空工况需专项设计;不锈钢内衬强度高、抗冲击、可耐更高压力与真空,但不耐氯离子点蚀。介质强酸强腐蚀选搪玻璃闭式釜;介质温和或压力/真空要求更高选不锈钢闭式釜。
· 问:人孔密封面搪玻璃容易坏吗? 人孔法兰面与管口法兰面是闭式釜仅存的密封面,瓷层相对薄弱。正确操作:垫片用耐蚀软垫、对角分次均匀紧固、严禁硬垫强压与磕碰;每次开孔后检查垫片与密封面状态,损坏及时更换。
十、资质与检测 压力容器制造许可证 / 材质证明书 / 搪前焊缝无损探伤报告 / 夹套耐压试验记录 / 电火花检测记录 / 水压试验报告 / 用户案例现场图
十一、联系电话
· 电话 / 微信:400 816 8165 / 13903942161
· 表单:请填写【介质组分 / 容积 / 是否带压或抽真空 / 工艺温度压力 / 换热介质 / 是否含溶剂】→ 免费出具结构方案与报价
十二、相关产品
· 开式搪玻璃反应釜(K 型,常压频繁开盖工况)
· 锥形搪玻璃反应釜(锥底放料型)
· 闭式不锈钢反应釜(压力/真空要求更高的整体焊接选择)
产品特点


优质搪玻璃层,耐腐蚀:
搪玻璃瓷釉层厚度为0.8~2.0mm,并经20kV高电压检测,确保搪玻璃层无缺陷。


夹套换热系统,加热冷却灵活:
釜体外部设有夹套,可通入蒸汽、导热油、冷却水等介质,实现加热或冷却。


搅拌系统配置丰富:
搅拌形式可根据工艺要求选配桨式、锚式、框式、涡轮式、推进器式等多种形式。


多种密封形式可选:
轴封形式包括填料密封、单端面机械密封和双端面机械密封。


大容积设计:
闭式结构一般适用于5000L以上容积。最大容积可达50000L。


全电炉烧成,品质可靠:
全部采用电炉烧成工艺,瓷面清洁,不易崩瓷。拥有多项搪玻璃设备生产专利技术,电炉规格齐全,搪烧不变形。