产品概述
外半管搪玻璃反应釜_搪瓷釜外壁半管换热_搪玻璃反应釜厂家_山东银晨
-
容量
500-10000L
-
工作压力
0.1-0.4MPa
-
适用介质
无机酸、有机酸、稀碱液
-
应用行业
精细化工、石油化工、制药/医药中间体、食品/生物工程、新材料/电子化学品、日化/化妆品
产品简介
外半管搪玻璃反应釜_搪瓷釜外壁半管换热_搪玻璃反应釜厂家_山东银晨
核心卖点
·耐蚀 + 快换热组合:罐内搪玻璃抗强酸腐蚀,罐外半管承担加热/移热,解决"强腐蚀介质又需要大热负荷"的两难工况
·半管承压高于夹套:半管截面小、可按更高压力温度设计,蒸汽/导热油温度上限优于常规搪玻璃夹套
·升降温快、分区控温:半管贴壁绕制换热响应快,筒体/封头可分路进料实现分段调温
·自重轻、造价低:相比大直径整体夹套,半管结构用材省、罐体轻,运输安装更方便
技术参数表
| 参数名 | 参数值 |
|---|---|
| 公称容积 | 3000 L(500L–20000L 可选) |
| 结构形式 | 立式,外壁螺旋半管换热,闭式(F 型)/ 开式(K 型)可选 |
| 基体材质 | Q235B 碳钢板 |
| 罐内衬里 | 搪玻璃瓷釉层,多遍高温搪烧 |
| 瓷层厚度 | 0.8–2.0 mm(关键部位按标准控制) |
| 罐内设计压力 | 0.6 MPa |
| 罐内设计温度 | -20 ℃ 至 200 ℃ |
| 半管设计压力 | 1.6 MPa(蒸汽 / 导热油) |
| 半管设计温度 | 180 ℃ |
| 半管形式 | 半管螺旋连续绕焊筒体外壁,封头区另绕(分区进料可选) |
| 换热面积 | 按工艺计算(例 3000L 约 6–12 m²) |
| 换热介质 | 蒸汽、导热油、冷却水(可加热冷却切换) |
| 适用介质 | 盐酸、稀硫酸、有机酸、盐类溶液、有机溶剂等(禁用氢氟酸及含氟介质) |
| 耐温差急变 | 半管与罐内介质温差骤变建议控制在 120 ℃ 以内 |
| 搅拌形式 | 搪玻璃桨式、框式、锚式、叶轮式可选 |
| 转速 | 变频调速 0–130 rpm |
| 密封形式 | 机械密封 / 填料密封 |
| 接口 | 进料口、测温口、视镜、压力表口、放空口、备用口 |
| 制造与检验标准 | GB 25025《搪玻璃设备技术条件》、GB/T 150 |
| 检测项目 | 半管耐压试验、电火花检测、水压试验、瓷层厚度检测 |
一、概述
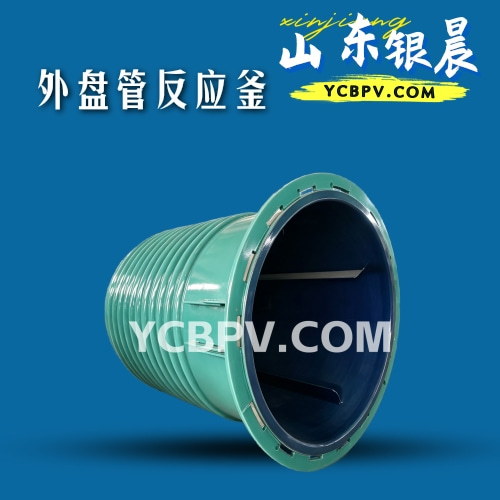
外半管搪玻璃反应釜是在搪玻璃反应釜基础上,以外壁螺旋半管替代整体夹套作为换热结构的设备,行业内也称"搪玻璃半管加热釜""外半管搪瓷反应釜"。它的本体是碳钢(常用 Q235B),内壁经高温搪烧形成搪玻璃瓷层,保证接触介质的耐腐蚀与光洁;换热则通过焊在筒体与封头外壁的半管完成——半管截面为半圆形流道,蒸汽、导热油或冷却水在管内高速流动,经半管壁与罐壁把热量传入或带出釜内物料。
为什么在搪玻璃釜上改用半管?常规搪玻璃釜配整体夹套,夹套是大直径薄壁腔体,受外压稳定性限制,设计压力一般只能到 0.4–0.6 MPa,蒸汽温度上不去,升降温偏慢;半管把小流道直接贴焊在罐壁上,单圈截面小、承压上限可设计得更高(示例按 1.6 MPa),能通更高压力的蒸汽或更高温度的导热油,同时用材省、罐体轻、造价低于同规格大夹套。本司生产的外半管搪玻璃反应釜覆盖 500L 至 20000L 系列,可按换热负荷设计半管圈数、分区数量与保温结构,是"介质强腐蚀、工艺又要大热负荷或快速升降温度"工况的组合方案。
二、结构与组成
1. 筒体与封头:碳钢板卷焊成直筒段与上下封头,全部承压焊缝在搪烧前完成焊接与检验;内壁为搪玻璃瓷层,外壁保留碳钢表面供半管焊接。
2. 外半管换热系统:标准管沿轴向对半切开成半管,以螺旋形式连续焊接在筒体外壁(半管开口面向罐壁,形成闭合流道);下封头区域另绕封头半管,保证低液位仍有换热面;进出口留法兰接口,可按换热需求分为一路或多路(筒体/封头分区进料)。
3. 搪玻璃内衬:与介质接触的筒体、封头内壁及搅拌器、放料阀等附件均搪玻璃;半管在搪烧之前完成焊接,搪烧后罐体不再动火——这是外半管搪玻璃釜制造的关键顺序约束。
4. 搅拌装置:搪玻璃桨式、框式、锚式或叶轮式搅拌器经上封头伸入,配机械密封/填料密封;因釜内无内盘管遮挡,桨叶尺寸可按搅拌需要设计。
5. 保温与外壳(可选):半管外侧按工艺包覆岩棉/硅酸铝保温层,外护不锈钢皮,减少散热并保护半管。
6. 接口与支座:上封头设进料口、测温口、视镜、压力表口、放空口与备用工艺口,罐体配耳式支座或支腿。
三、工艺与制造(外半管搪玻璃釜的关键点)
· 顺序约束:半管焊接、罐体全部焊接与消除应力处理必须在搪烧入窑前完成——搪烧温度高(约 900 ℃),搪烧后任何焊接、加热与机械敲击都会损伤瓷层;
· 焊缝要求:半管与罐壁采用连续角焊,焊前对半管预弯贴合罐体弧度,控制焊接变形,防止局部过烧影响后续搪烧基面;
· 搪烧工序:半管焊好后,罐体整体进行脱脂、喷砂、底釉面釉多次涂搪与多次入窑烧成;瓷层覆盖筒体、封头内壁及釜内附件;
· 检验:半管单独执行耐压试验;搪玻璃面执行电火花检测与瓷层厚度抽检,整机再执行水压试验,出具检验记录后出厂(标准按 GB 25025);
· 成品保护:搪后罐体严禁动火、严禁金属工具敲击瓷面,半管如需检修只能从外部处理,不得触碰内壁瓷层。
四、耐腐蚀性能与使用边界
外半管搪玻璃反应釜的耐蚀性能由内衬瓷层决定,与常规搪玻璃设备一致:
· 可耐:盐酸、稀硫酸、硝酸、有机酸、盐类溶液、氯离子介质与大多数有机溶剂——不锈钢扛不住的氯离子点蚀、酸蚀工况正是它的主场;
· 禁用:氢氟酸及含氟介质、热浓磷酸、高温强碱会腐蚀瓷层,含氟物料不能使用;
· 温度纪律:瓷层与碳钢热膨胀系数不同,严禁骤冷骤热,半管/夹套与罐内介质温差骤变建议控制在 120 ℃ 以内,开车先预热、停车缓降温;
· 机械防护:瓷面抗冲击弱,禁金属工具敲击,检修时用软质工具。
半管位于罐外、不接触介质,因此它的材质不受耐蚀限制,可按换热介质压力温度选用碳钢或更好的管材——这也是外半管结构相比"釜内换热"的独特优势。
五、可选配置
· 结构形式:F 型闭式(带压/密闭)/ K 型开式(常压、易清洗);
· 半管分区:筒体、封头分路进料,或双螺旋布置加大换热面积;
· 换热介质:蒸汽、导热油、热水、冷却水/冷冻水(加热冷却切换需预留阀组);
· 保温:岩棉/硅酸铝保温 + 不锈钢外护皮;
· 搅拌与密封:按物料粘度选桨式/框式/锚式,机械密封/填料密封,防爆电机与变频调速;
· 附件:搪玻璃温度计套管、爆破片口、氮封口、取样口。
六、应用场景
行业 | 典型用途 | 为何选外半管搪玻璃釜 |
精细化工 | 氯化、酸化、强放热反应 | 强酸介质 + 需快速移热控温 |
树脂/胶粘剂 | 缩聚反应(酸催化放热) | 酸性催化剂腐蚀 + 聚合放热需及时散热 |
制药 | 结晶降温、成盐反应 | 盐酸体系耐蚀 + 降温结晶需快冷 |
农药/中间体 | 卤化、硝化前段反应 | 强腐蚀 + 大热负荷工况 |
染料/颜料 | 重氮化、酸析 | 强酸浆料 + 批次升降温频繁 |
七、选型指南
1.先核对介质能否用搪玻璃:物料组分(尤其是否含氟离子、热浓磷酸、强碱)发来先核——选型第一关,介质错了设备直接报废;
2.再算换热负荷:把单批次产量、反应放热量或升降温速度要求告诉我们,按热负荷计算半管圈数与分区数量——这是外半管釜选型的核心,面积不足会拖慢升温或压不住放热;
3.定换热介质与压力:车间蒸汽压力高(1.0 MPa 以上)或需要更高温导热油时,外半管比常规夹套更适合,请明确介质种类与来汽压力;
4.定容积与温度压力:按单批次量留 10–15% 余量;明确反应温度与罐内压力(搪玻璃釜属中低压设备,示例罐内 0.6 MPa核);
5.定搅拌、密封与安全:按粘度选搅拌,含溶剂或易燃易爆介质配机械密封 + 防爆电控,预留放空与消防接口。
把介质组分、容积、放热量/升降温要求、换热介质与压力、是否含溶剂发给我们,即可免费出具半管布置方案与报价。支持按图纸定制或到厂测绘。
八、FAQ
· 问:外半管搪玻璃釜和普通夹套搪玻璃釜怎么选? 夹套是整圈大腔体,加工简单、换热面积大,但夹套压力一般只能到 0.4–0.6 MPa,蒸汽温度受限;外半管单圈截面小、承压上限可设计得更高(示例 1.6 MPa),能通更高压蒸汽/高温导热油,升降温更快,且罐体轻、造价低。换热需求大、蒸汽压力高或要求快速升降温的工况优先外半管;常规温和加热用夹套更经济。
· 问:外壁焊半管会不会影响里面的瓷层质量? 半管焊在罐外碳钢表面,与内壁瓷层不直接接触;关键约束是半管必须在搪烧前完成焊接与应力处理、搪烧后不再动火。按此工艺顺序生产,半管不会损伤瓷层。
· 问:半管能承受多大压力温度? 半管截面小,可按换热系统压力定制,示例按 1.6 MPa / 180 ℃核算,实际按贵司蒸汽或导热油参数设计;罐内压力与温度另行核算(示例 0.6 MPa / -20~200 ℃)。
· 问:这台和你们的不锈钢外盘管反应釜有什么区别? 换热结构思路相同(外壁盘管/半管),差别在内衬材料:搪玻璃内衬耐盐酸、氯离子等强腐蚀介质,但不耐冲击、不耐氢氟酸/强碱;不锈钢内衬强度高、抗冲击、可做更高压力,但不耐氯离子点蚀。介质强酸强腐蚀选搪玻璃,介质温和或需要高压选不锈钢。
· 问:半管能加热也能冷却吗? 可以。半管内既可通蒸汽/导热油加热,也可通冷却水/冷冻水移热;加热与冷却切换需在管路预留切换阀组,并控制切换温差在瓷层允许范围内。
· 问:搪玻璃釜用半管换热有什么温度纪律? 瓷层怕骤冷骤热,半管与罐内介质温差骤变建议控制在 120 ℃ 以内;先通低温介质预热罐体,再逐步升到工艺温度,可显著延长瓷层寿命。
· 问:半管泄漏怎么修?交期多久? 半管在罐外,检漏与补焊不需进入罐内,也不触碰瓷层;交期与容积、半管圈数与配置相关,留下需求我们当天可报参考周期。
九、资质与检测 压力容器制造许可证(按贵司证书原文核对许可项目是否覆盖搪玻璃设备)/ 材质证明书 / 半管耐压试验记录 / 电火花检测记录 / 水压试验报告 / 用户案例现场图
十、联系方式
·电话 / 微信:400 816 8165 / 13903942161
·表单:请填写【介质组分 / 容积 / 放热量或升降温要求 / 换热介质与压力 / 是否含溶剂】→ 免费出具半管方案与报价
十一、相关产品
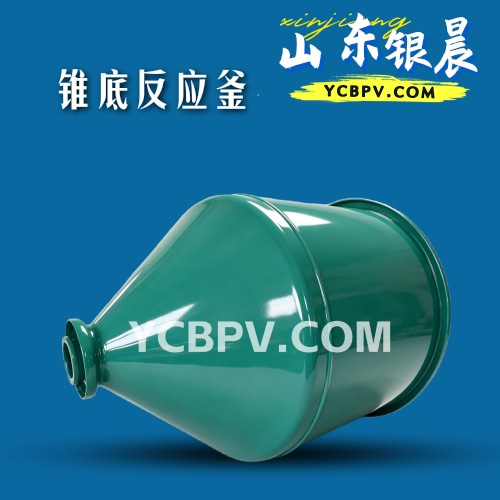
·锥形搪玻璃反应釜(锥底放料型)
·搪玻璃反应釜(K 型 / F 型标准系列)
·不锈钢外盘管反应釜
产品特点


半管设计,替代传统夹套:
与普通夹套反应釜不同,本产品采用一圈圈的半管(圆半管或方半管)沿着釜壁螺旋焊接作为换热通道。


优质搪玻璃层,耐腐蚀性能卓越:
搪玻璃瓷釉层经20kV高电压检测,确保搪玻璃层无缺陷。


耐腐蚀,使用寿命长:
搪玻璃层具有优异的化学稳定性,能抵抗大多数无机酸、有机酸、盐类及多种溶剂的侵蚀。


釜体承载能力提升:
螺旋形外盘半管设计有效减小了釜体壁厚,同时大幅提高了釜体的承压能力。


安全可靠,双重保护:
采用双层结构设计,即便内层搪玻璃层出现微小破损,外层金属壳也能提供额外保护,防止介质直接泄漏,增强了设备的安全性能。


符合国家压力容器标准:
产品参照GB/T 25025和GB150等标准进行设计和制造。