容器百科
相关栏目: 行业资讯 |不锈钢反应釜在化工行业的应用指南
- 字号 + -
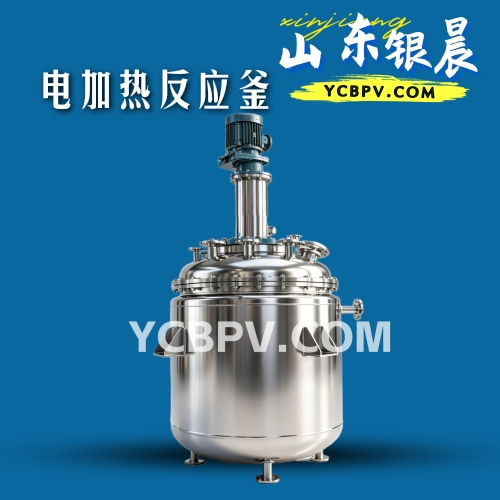
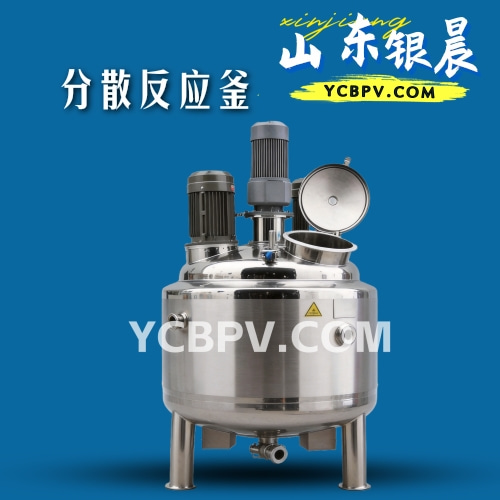
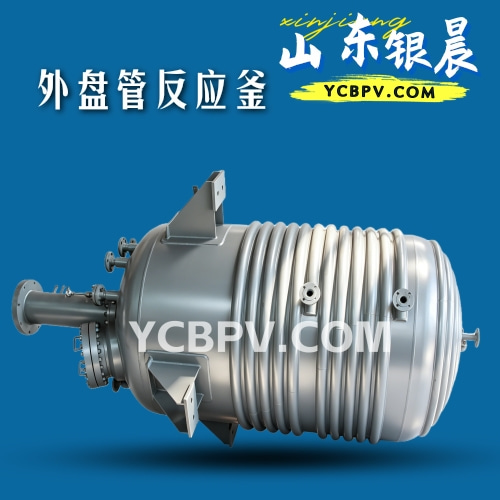
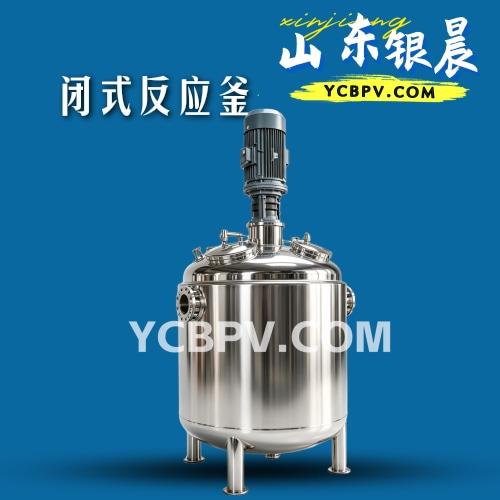
在现代化工生产体系中,反应釜是支撑各类化学反应顺利开展的核心装备,而不锈钢反应釜凭借优异的综合性能,早已成为石油化工、精细化工、医药化工等众多细分领域的主流选择。它既解决了传统碳钢设备耐腐蚀性能不足的痛点,又规避了搪瓷反应釜瓷层易爆裂、耐温承压上限低的缺陷,为化工生产的稳定、安全、高效运行提供了坚实保障。
一、不锈钢反应釜的核心性能优势
化工生产场景复杂多变,不同工艺对设备的耐温、承压、耐腐蚀能力都有着严苛要求,不锈钢反应釜的性能特质恰好精准匹配了这些需求。
材质性能稳定可靠:常用的304、316L等奥氏体不锈钢材质,依靠铬、镍元素形成的致密钝化膜实现抗腐蚀,在常规酸碱环境下能长期稳定运行。其中316L不锈钢在20%硫酸溶液中的年腐蚀率可低于0.1毫米,面对含氯离子的工况也比普通碳钢设备耐用数倍,其抗拉强度不小于515兆帕,能承受较高工作压力,也可抵御块状固体物料加料时的直接冲击。
温控适配性极强:不锈钢材质的工作温度覆盖-196℃至600℃的宽区间,高温环境下不会氧化起皮,支持电加热、蒸汽加热、导热油循环等多种加热形式,升温和降温速度远快于搪瓷反应釜,能快速响应工艺对温度调节的需求,适配各类需要精准控温的反应场景。
卫生与维护便捷:设备内壁可通过镜面抛光处理达到Ra≤0.4μm甚至更高的光洁度,无卫生死角,不易挂壁残留物料,支持在线CIP清洗和SIP灭菌,完全满足医药、食品级化工产品的生产规范。日常维护中每年进行一次硝酸钝化处理,即可修复表面钝化膜,大幅延长设备使用寿命。
二、化工行业中的典型应用场景
不同化工细分领域的生产工艺差异极大,不锈钢反应釜凭借可定制化的结构设计,在各类场景中都发挥着不可替代的作用。
基础石油化工领域:在硫化、硝化、氢化、聚合、缩合等常规工艺中,不锈钢反应釜是合成树脂、涂料、合成橡胶等大宗化工产品的核心载体。它可以通过调整搅拌形式,选用桨式、锚式、螺条式等不同结构,适配不同黏度的物料混合需求,配合高精度温控系统,保障大批次生产中反应过程稳定,产品质量均一。
精细化工生产场景:在染料、农药、添加剂等精细化学品的生产中,反应过程往往需要精确控制温度、压力和物料配比,不锈钢反应釜的耐压性能和动态温控响应能力,能很好地适配这类中等批量、高控制精度要求的生产场景,避免因设备性能不足导致的反应失控、产物纯度不达标等问题。
特种腐蚀工况应用:当生产介质中含有氟化物,或是工作压力超过1.6兆帕时,搪瓷反应釜和普通碳钢设备都难以满足要求,不锈钢反应釜就成为了首选方案。通过选用更高等级的不锈钢材质,搭配磁力密封、高精度传感器和安全联锁系统,既能抵御强腐蚀介质的侵蚀,也能保障高压环境下的生产安全。
三、选型与使用中的关键注意事项
想要充分发挥不锈钢反应釜的性能优势,在选型和日常使用中需要兼顾工艺需求、安全规范和长期运行成本。 选型阶段可以采用行业通用的四维度权重分配法,按材质40%、压力等级30%、加热方式20%、配套系统10%的权重进行综合评估,避免盲目追求过高配置造成预算浪费,也不能为了压缩成本选择无法适配工况的设备。要根据物料的腐蚀性等级、温度压力波动范围,确定对应的不锈钢材质,同时优先选择动态响应能力强的温控系统,而非只关注静态参数指标。 日常使用过程中,要严格遵守操作规范:电加热工况下夹套内的导热油量需控制在容积的80%左右,严禁无导热油或空釜状态下通电加热;首次升温时要缓慢提升温度,避免油气和水气暴沸引发安全隐患;每半年更换一次加热介质油,定期检查加热棒、密封部件和放空管路,及时清理冷凝器、疏通管线,避免因部件老化、管路堵塞引发泄漏、超压等风险。同时为设备加装保温层,既能降低能耗,也能减少外部环境温度波动对反应过程的干扰。
作为化工生产的核心装备,不锈钢反应釜的性能表现直接关系到生产效率、产品质量和厂区安全。结合自身工艺特性做好选型匹配,落实规范的日常维护,才能让这套设备在长期生产中持续创造价值,为化工生产的稳定运行筑牢基础。