容器百科
相关栏目: 行业资讯 |不锈钢反应釜安装调试服务
- 字号 + -
不锈钢反应釜安装调试服务
干这行十几年,我见过太多客户把不锈钢反应釜运到车间就以为万事大吉——结果通电试转三分钟,轴封漏液、温控失灵、搅拌异响全来了。其实,一台304或316L材质的反应釜,从开箱验货到投料生产,真正考验功夫的恰恰是那看似“收尾”的安装与调试环节。它不单是拧几颗螺栓、接几根管线的事,而是机械精度、电气逻辑、工艺参数和现场环境四股劲儿的咬合。尤其在华东制药集群、山东化工园区或佛山精细陶瓷基地这类产业密集区,设备一旦卡在调试阶段,停产一天损失的可不只是电费。
为什么工厂宁愿多花两万块请专业团队做安装?
上周刚帮常州一家原料药厂调完一台2000L搪玻璃内衬+316L夹套的反应釜,客户起初自己找的机修班干了四天,温度曲线始终漂移8℃,PID参数调到第三版还是震荡。后来我们带热成像仪和动态扭矩扳手过去,一查发现底座水平度偏差0.8mm——看着微乎其微,但高速搅拌下轴系偏载直接放大了密封面的剪切应力。您说,这种问题靠经验老道的老师傅能一眼看出来,可真要量化校准,没激光水准仪和三维振动分析仪,光凭手感?太悬了。更别说有些客户图省事,让施工队直接把反应釜焊死在混凝土基座上,等后期要更换机械密封时,得把整台设备连底座一起气割下来……这种“省小钱吃大亏”的事儿,我在绍兴印染厂、温州合成革厂都撞见过不止一次。
还有个容易被忽略的点:防爆区域的电气接口合规性。去年宁波北仑某新能源材料厂的氢化反应釜,调试时PLC反复报接地故障,折腾两天才发现,施工方用普通镀锌管代替了Ex d IIB T4认证的防爆穿线管,接线盒密封圈也没压紧。这不是技术问题,是安全红线。所以现在我们接单前必问一句:您这车间属于哪个防爆分区?Class I Division 1还是Zone 1?不同标准下,电缆引入方式、接地电阻值、甚至螺栓扭矩都有硬性规定——这些细节,图纸上不会标,但现场差一毫米,验收就卡住。
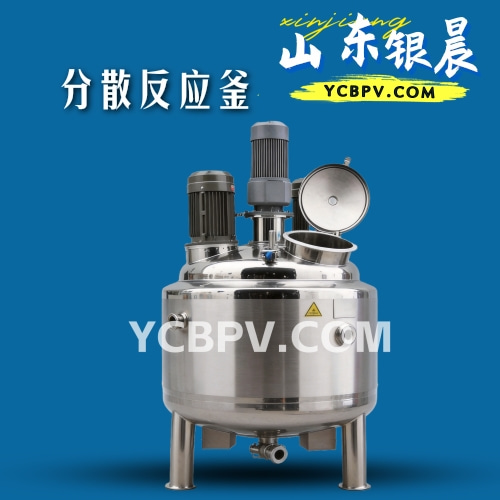
调试不是“通电看看转不转”,而是给设备做一次深度体检
很多人以为调试就是按按钮、看转速、测温度。错。真正的调试是从冷态到热态、从空载到满载、从手动到自动的渐进式压力测试。比如我们给东莞一家化妆品乳化釜做调试,先用纯水跑2小时空载,记录电机电流波动范围;再加50%介质升温至85℃,重点监测夹套进出口温差是否超过设计值的12%;最后才上实际配方料液,同步验证pH探头响应时间、真空系统抽速衰减率。这个过程里,光听声音就能判断不少问题:轴承有无高频啸叫?搅拌桨有没有周期性“咔哒”声?这些细微差异,往往指向联轴器同心度偏差或桨叶动平衡超差。上周在烟台某海藻酸钠厂,就是靠听出减速机输出端有0.3秒间隔的闷响,顺藤摸瓜发现弹性柱销磨损了三分之一。
本地化经验特别关键。像在潮汕地区,夏季湿度常年超85%,我们调试前必做绝缘电阻复测——很多客户反馈变频器老报警,结果一测电机绕组对地阻值才0.8MΩ,远低于国标要求的5MΩ。而在兰州或呼和浩特这类高海拔地区,散热效率下降,同样功率的电机温升会比平原高15℃左右,这时候就得重新核算冷却风机风量,甚至调整变频器载波频率。这些不是手册里写的,是师傅们在不同地域踩过坑后攒下的“土办法”。
选对人,比选对设备更影响投产节奏
说实话,现在市面上卖反应釜的厂家不少,但能沉下心来做全流程安装调试的团队真不多。有的公司把调试外包给临时工队,签完合同就撒手不管;有的连基础的FAT(出厂验收测试)报告都不给全,到了现场才发现温控模块型号和合同写的根本不是一回事。我们坚持所有调试工程师必须持TSG 21-2016《固定式压力容器安全技术监察规程》实操认证上岗,每台设备调试完交付的不只是签字单,还有带红外热图的振动频谱分析报告、各工况下扭矩-转速曲线图、以及针对客户操作习惯定制的《异常工况应对手册》。上个月给长沙一家生物发酵企业做完调试,他们操作工反映“以前总怕超压,现在看压力曲线就知道什么时候该开泄压阀”,这种踏实感,没法用参数衡量,但每天都在省下隐形成本。设备是冰冷的,可让它活起来的,永远是懂它脾气的人。